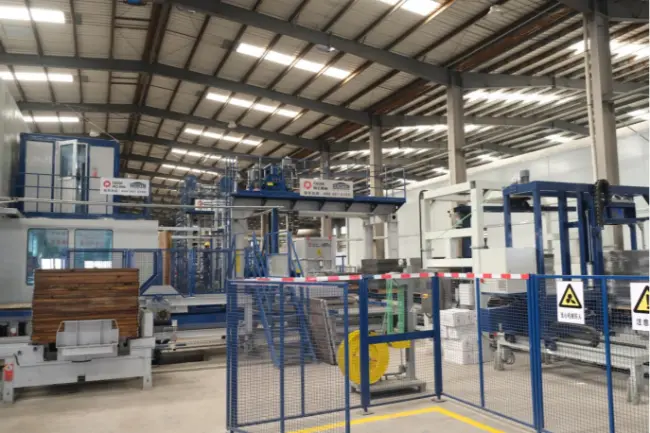
Moderná linka na výrobu betónových blokov pozostáva z niekoľkých vzájomne prepojených systémov: skladovanie a dávkovanie surovín, miešanie betónu, doprava materiálu, tvarovanie blokov, manipulácia s paletami, ošetrovanie, krájanie a balenie hotových výrobkov a centralizované riadenie. Tieto systémy spoločne transformujú kamenivo, cement, vodu a iné vhodné materiály na hotové betónové bloky a výrobky na dlažbu prostredníctvom koordinovaného výrobného procesu.
Výrobná linka však nie je len súborom strojov inštalovaných v tej istej továrni. Každý systém musí pracovať pri kompatibilnej rýchlosti, zvládnuť požadovaný objem materiálu a spĺňať výrobné požiadavky ďalšej fázy. Vysoký výkonstroj na výrobu blokovnapríklad nemôže dodať očakávaný výkon, ak miešačka dodáva betón príliš pomaly alebo vytvrdzovací systém nedokáže včas spracovať tvarované výrobky.

Pre výrobcov plánujúcich novú továreň alebo modernizáciu existujúceho zariadenia je pochopenie toho, ako tieto systémy spolupracujú, prvým krokom k výberu správneholinka na výrobu betónových blokov.
Kompletnú výrobnú linku možno vo všeobecnosti rozdeliť do ôsmich funkčných systémov. Presná konfigurácia závisí od cieľových produktov, požadovaného výkonu, úrovne automatizácie, rozloženia závodu a investičného plánu.
1.1 Systém skladovania a dávkovania surovín
Každý betónový výrobok začína surovinami. Ich kvalita, konzistencia a proporcie priamo ovplyvňujú vlastnosti hotových blokov.
Typický systém manipulácie so surovinami a dávkovania zahŕňa:
•Nádoby na skladovanie kameniva na piesok, drvený kameň a iné kamenivo.
•Cementové silá na skladovanie veľkoobjemového cementu.
•Závitovkové dopravníky na prepravu cementu do dávkovacieho zariadenia.
•Zariadenie na dávkovanie kameniva na meranie rôznych frakcií materiálu.
•Jednotky na dávkovanie vody a prísad na kontrolu betónovej zmesi.
Dávkovací systém meria požadované množstvá každej zložky predtým, ako vstúpi do mixéra. Presné dávkovanie pomáha udržiavať konzistentné charakteristiky miešania z jednej výrobnej šarže do druhej.
Pre výrobcov, ktorí pracujú s lokálne dostupným kamenivom alebo recyklovanými materiálmi, si materiálové charakteristiky zaslúžia osobitnú pozornosť. Obsah vlhkosti, distribúcia veľkosti častíc, triedenie a variabilita materiálu môžu ovplyvniť proces dávkovania.
Čo by mali zákazníci zvážiť?
Pri hodnotení asystém dávkovania betónu na výrobu blokovzvážte počet druhov kameniva, požadovanú presnosť dávkovania, skladovaciu kapacitu a kompatibilitu s určeným miešadlom.
Ak závod plánuje používať priemyselné vedľajšie produkty, ako je popolček alebo oceľová troska, konfigurácia dávkovania by mala zohľadňovať aj ich manipulačné vlastnosti a požiadavky na dizajn zmesi. Nie každý druhotný materiál je vhodný pre každý betónový výrobok.
1.2 Systém miešania betónu
Po odmeraní surovín sa presunú do miešacieho systému.
Účelom tejto fázy je rovnomerné rozloženie cementu, kameniva, vody a iných schválených prísad v celej zmesi. Na rozdiel od konvenčných aplikácií transportbetónu, mnohé procesy výroby betónových blokov používajú betónové zmesi s relatívne nízkym spadnutím alebo polosuché.
Miešací systém môže zahŕňať:
•Hlavný materiál miešačky betónu.
•Miešačky na tvár pre výrobky vyžadujúce samostatnú povrchovú vrstvu.
•Miešacie plošiny a kŕmne zariadenia.
•Systémy dávkovania vody a prísad.
•Dopravníky alebo korčekové elevátory na prepravu zmiešaného betónu.
Niektoré výrobné linky obsahujú aj samostatný systém miešania pigmentov na výrobu farebných dlažobných kociek a iných dekoratívnych betónových výrobkov.
Kvalita miešania ovplyvňuje viac ako vzhľad hotového bloku. Nekonzistentná zmes môže viesť k zmenám v distribúcii materiálu, správaní sa pri zhutňovaní, rozmeroch a sile produktu.
Čo by mali zákazníci zvážiť?
Themiešačka betónu pre stroj na výrobu blokov by sa mali vyberať podľa požadovaného výrobného cyklu, objemu šarže, receptúry betónu a sortimentu.
Je tiež dôležité rozlišovať medzi miešacou kapacitou uvedenou v špecifikačnom liste a skutočným množstvom použiteľného betónu dodaného do blokového stroja. Miešačka musí pripraviť a vyprázdniť materiál dostatočne rýchlo, aby podporoval kontinuálne tvarovacie operácie.
1.3 Systém dopravy a distribúcie materiálu
Po zamiešaní musí byť čerstvý betón dodaný do tvarovacieho stroja bez zbytočných prieťahov alebo segregácie materiálu.
Toto je úloha dopravného a distribučného systému.
V závislosti od rozloženia výroby môže zahŕňať:
•Pásové dopravníky na kamenivo a zmesový betón.
•Korčekové elevátory pre vertikálny presun materiálu.
•Betónové násypky.
•Zariadenia na distribúciu tvárovej zmesi a základnej zmesi.
•Kŕmne rámy a mechanizmy rozdeľovania materiálu.
Pri výrobe dvojvrstvových dlažobných kociek môže základný materiál a povrchový materiál vyžadovať samostatné miešacie a podávacie zariadenia.
Dobre navrhnutý dopravný systém udržuje dodávku materiálu synchronizovanú s blokovým strojom. Znižuje tiež zbytočnú ručnú manipuláciu a pomáha udržiavať organizovanejší výrobný tok.
Táto časť linky sa niekedy pri plánovaní továrne podceňuje. Napriek tomu ani schopný miešací a formovací stroj nemôže pracovať nepretržite, ak sa prenos materiálu stáva opakovaným prekážkou.
Čo by mali zákazníci zvážiť?
Pri plánovaní aplne automatická linka na výrobu betónových blokov, preskúmať vzdialenosť medzi miešačkou a tvarovacím strojom, kapacitu dopravníka, premiestňovacie body a počet tokov materiálu.
Usporiadanie by malo minimalizovať zbytočné presuny a zároveň umožniť dostatočný prístup na kontrolu, čistenie a údržbu.
1.4 Systém formovania hlavného bloku
Stroj na výrobu blokov je centrálnou formovacou jednotkou výrobnej linky. Premieňa pripravené betónové zmesi na výrobky s definovanými rozmermi, tvarmi a povrchovými vlastnosťami.
Väčšina moderných automatických strojov na výrobu betónových blokov využíva na vytváranie betónových výrobkov kombináciu systémov foriem, vibrácií, hydraulického tlaku a riadeného podávania materiálu.
Typický tvarovací systém zahŕňa:
•Hlavný rám stroja.
•Zostavy hláv formy a podbíjania.
•Vibračný systém.
•Hydraulický systém.
•Systém podávania materiálu.
•Mechanizmus podávania a polohovania paliet.
•Ovládanie elektriky a automatizácie.
Pri výrobe sa požadovaná betónová zmes rozdelí do dutín formy. Vibráciou a lisovaním potom materiál zhutníte do určeného tvaru produktu. Čerstvo tvarované výrobky sa následne prenesú do ďalšej fázy.
Rôzne konfigurácie foriem umožňujú na jednej platforme stroja vyrábať rôzne produkty v závislosti od prevádzkového rozsahu stroja a kompatibilného nastavenia zariadenia.
Bežné aplikácie zahŕňajú:
•Duté betónové bloky.
•Pevné betónové bloky.
•Betónové dlažobné kocky.
•Obrubníky a obrubníky.
•Zatrávňovacie dlažby a priepustné dlažby.
•Bloky na ochranu svahov.
•Ostatné prefabrikované betónové výrobky.
Vibračná technológia stroja, konštrukcia formy, usporiadanie podávania a prevádzkové parametre ovplyvňujú výkon tvárnenia.
Čo by mali zákazníci zvážiť?
Pri výbere anautomatický stroj na výrobu betónových blokov, nezameriavajte sa výlučne na jej inzerovaný čas cyklu.
Skontrolujte skutočné rozmery produktu, počet produktov na formu, dostupné konfigurácie foriem, vibračný systém, maximálnu výšku produktu a kompatibilitu s vami zamýšľanou betónovou zmesou.
Stroj vhodný pre štandardné duté bloky môže vyžadovať iné nástroje alebo konfiguráciu na výrobu veľkých dlažobných výrobkov alebo špecializovaných betónových jednotiek.
1.5 Systém manipulácie s paletami a obehu
Výrobné palety hrajú dôležitú úlohu v automatizovanej výrobe betónových blokov.
Poskytujú oporný povrch počas tvarovania a prenášajú čerstvo vytvarované výrobky cez následné fázy manipulácie a vytvrdzovania. V mnohých automatizovaných výrobných linkách tie isté palety cirkulujú späť do tvarovacieho stroja na opätovné použitie.
Typický systém manipulácie s paletami môže zahŕňať:
•Automatické podávače paliet.
•Zariadenia na polohovanie paliet.
•Mokré blokové dopravníky.
•Výťahy a spúšťače.
•Finger cars alebo transfer cars.
•Prázdne vratné dopravníky paliet.
•Zariadenia na zber a vyrovnávanie paliet.
Cirkulačný proces vo všeobecnosti prebieha v tomto poradí:
①Dodá sa prázdna paleta a umiestni sa na blokový stroj.
②Čerstvo tvarované výrobky sa prenášajú na paletu.
③Paleta a zelené bloky sa pohybujú smerom k oblasti vytvrdzovania.
④Po vytvrdnutí sa hotové výrobky oddelia od palety.
⑤Prázdna paleta sa vracia do tvarovacieho stroja na ďalší výrobný cyklus.
Ide skôr o nepretržitú slučku ako o jednosmerný dopravný proces.
Dôležité sú aj špecifikácie paliet. Rozmery, rovinnosť, tuhosť, hmotnosť a odolnosť voči opakovaným vibráciám by mali zodpovedať blokovému stroju a manipulačnému zariadeniu.
Čo by mali zákazníci zvážiť?
Pri výbere asystém manipulácie s paletami stroja na betónové bloky, vyhodnotiť počet paliet potrebných na celý obehový cyklus, rýchlosť presunu, materiál paliet a spôsob manipulácie.
Nedostatočné množstvo paliet môže prerušiť výrobu, aj keď má hlavný stroj a vytvrdzovacie zariadenie dostatočnú kapacitu.
1.6 Systém vytvrdzovania a manipulácie so zeleným blokom
Čerstvo vytvarované betónové bloky nie sú ihneď pripravené na manipuláciu, stohovanie alebo dodanie. Potrebujú vhodné podmienky vytvrdzovania, aby sa vyvinula požadovaná pevnosť a trvanlivosť.
Vytvrdzovací systém riadi pohyb, skladovanie a vytvrdzovanie čerstvo vytvorených produktov.
V závislosti od výrobného rozsahu a usporiadania závodu, bežné konfigurácie zahŕňajú:
Stojany na vytvrdzovanie
Čerstvé produkty na paletách sa presúvajú do určených regálových pozícií. Toto usporiadanie organizuje vytvrdzovací priestor a podporuje systematickú cirkuláciu paliet.
Finger-car vytvrdzovacie systémy
Palety medzi výrobným priestorom a miestami vytvrdzovania preváža prstové auto. Bežne sa používa v automatizovaných výrobných linkách s organizovanými vytvrdzovacími stojanmi alebo komorami.
Vytvrdzovacie systémy na vysokej úrovni
Výťahy, vozíky a automatizované skladovacie zariadenia premiestňujú palety cez viacúrovňové vytvrdzovacie priestory. Tieto systémy môžu pomôcť využiť dostupný priestor továrne.
Vytvrdzovanie podlahy alebo dvora
Niektoré výrobné zariadenia využívajú určené podlahové plochy na vytvrdzovanie a dočasné skladovanie produktov. Tento prístup môže zahŕňať viac manuálnej manipulácie v závislosti od stupňa automatizácie.
Vhodná metóda vytvrdzovania závisí od typu produktu, objemu výroby, dostupného priestoru, miestnej klímy a požadovanej efektivity manipulácie.
Je potrebné pripomenúť, že vytvrdzovanie nie je len operácia skladovania. Teplota, vlhkosť, doba vytvrdzovania a podmienky manipulácie s výrobkom, to všetko ovplyvňuje vývoj pevnosti betónu.
Čo by mali zákazníci zvážiť?
Pri hodnotení asystém ošetrovania betónových blokov, pozrite sa nad rámec počtu dostupných úložných pozícií.
Zvážte celý cyklus obehu paliet, kapacitu vytvrdzovania, podmienky prostredia, požiadavky na manipuláciu s produktom a spôsob, akým sa vytvrdené palety vracajú do fázy vykladania a krájania.
Vytvrdzovací systém musí byť schopný prispôsobiť sa výkonu tvárniaceho stroja bez vytvárania nevybavených čerstvých produktov.
1.7 Systém kockovania a balenia hotového výrobku
Po vytvrdnutí sa betónové výrobky presunú do časti manipulácie s hotovými výrobkami.
Hlavným účelom tohto systému je oddeliť produkty od paliet, usporiadať ich do stabilných stohov a pripraviť ich na skladovanie alebo prepravu.
Typické vybavenie zahŕňa:
•Automatické kocky.
•Oddeľovače blokov.
•Dopravníky produktov.
•Systémy vracania paliet.
•Páskovacie alebo ovinovacie stroje.
•Zariadenia na prepravu hotových výrobkov.
Automatický kockový systém usporiada vytvrdené bloky do určených konfigurácií stohu. V závislosti od konštrukcie zariadenia môže tiež oddeliť produkty z ich výrobných paliet a vrátiť prázdne palety do obehového systému.
Baliace zariadenie potom zabezpečuje hotové stohy na skladovanie, manipuláciu alebo dodanie.
Pre výrobcov dodávajúcich distribútorom, stavebných dodávateľov a infraštruktúrne projekty je sekcia hotových výrobkov obzvlášť dôležitá. Zle organizované stohovanie alebo manipulácia môže poškodiť produkty po dokončení procesov tvarovania a vytvrdzovania.
Čo by mali zákazníci zvážiť?
Pri výbere anautomatický systém na kocky a balenie betónových blokovpotvrdiť jeho kompatibilitu s rozmermi produktu, konfiguráciami stohu, požiadavkami na manipuláciu a výstupom hlavného stroja.
Zvyšovanie kapacity formovania má malý význam, ak zariadenie na krájanie a balenie nedokáže spracovať hotové výrobky porovnateľnou rýchlosťou.
1.8 Centralizovaný systém elektrického riadenia a automatizácie
Finálny systém spája rôzne výrobné fázy a koordinuje ich prevádzku.
Moderné automatické výrobné linky bežne používajú riadiace systémy založené na PLC, priemyselné dotykové panely, senzory a komunikačné siete na riadenie pohybov zariadení a výrobných sekvencií.
V závislosti od konfigurácie môže riadiaci systém koordinovať:
•Dávkovanie agregátu a dávkovanie materiálu.
•Prevádzka miešačky a vypúšťanie materiálu.
•Podávanie a distribúcia materiálu.
•Blokujte pohyby stroja a cykly tvárnenia.
•Operácie presunu a vytvrdzovania paliet.
•Manipulácia s hotovým výrobkom.
•Monitorovanie stavu zariadení a zber údajov o výrobe.
Usporiadanie centralizovaného riadenia pomáha operátorom monitorovať výrobný proces z koordinovaného rozhrania, a nie samostatne riadiť každý stroj.
Možnosti digitálneho monitorovania môžu tiež podporiť plánovanie údržby poskytovaním prístupu k prevádzkovým informáciám zariadenia a identifikáciou podmienok, ktoré si vyžadujú pozornosť.
Čo by mali zákazníci zvážiť?
Pri hodnotení aRiadiaci systém PLC pre automatickú blokovú výrobnú linkuskontrolujte riadiacu platformu, komunikačné požiadavky zariadenia, dostupné prevádzkové údaje, funkcie alarmov a rozsah vzdialeného monitorovania.
Riadiaci systém by mal tiež umožňovať vhodný prístup na riešenie problémov, úpravu parametrov a bežnú údržbu.
Je užitočné porozumieť každému systému jednotlivo. Ale pre továrenského investora je dôležitejšia otázka, ako zariadenie funguje ako jeden výrobný proces.
Typický automatický pracovný postup výroby betónových blokov možno zhrnúť takto:Skladovanie surovín→ Dávkovanie→ Miešanie→ Preprava materiálu→ Blokové formovanie→ Prenos paliet→ Vytvrdzovanie→ Cubing→ Balenie→ Skladovanie hotového výrobku
Prázdne palety sa potom vrátia do tvarovacieho stroja, čím sa dokončí obehový cyklus. Každá fáza závisí od výkonu predchádzajúcej a nasledujúcej fázy.
Napríklad, ak dávkovacie a miešacie systémy nedokážu dodať dostatok betónu, blokový stroj môže čakať na materiál. Ak je presun paliet príliš pomalý, okolo stroja sa môžu hromadiť čerstvo vytvarované výrobky. Ak vytvrdzovaciemu systému chýba dostatočná kapacita, môže dôjsť k obmedzeniu celého výrobného toku.
To je dôvod, prečo celkový výkon akompletná linka na výrobu betónových blokov by sa mal hodnotiť skôr ako koordinovaný systém než porovnávaním jednotlivých špecifikácií stroja.
Ktorý systém má najväčší vplyv na výrobnú kapacitu?
Pre každú továreň neexistuje jediná odpoveď.
Hlavný blokový stroj vytvára schopnosť tvárnenia, ale skutočný výkon výroby závisí od kapacity a prevádzkového rytmu celej linky.
Osobitnú pozornosť si zasluhuje niekoľko faktorov:
•Dávkovanie a miešanie: Dokáže systém zabezpečiť dostatok betónu v požadovaných intervaloch?
•Vytváranie blokov: Dokáže stroj dosiahnuť požadovaný čas cyklu a množstvo produktu na formu?
•Obeh palety: Je k dispozícii dostatok paliet na udržanie nepretržitej výroby?
•Vytvrdzovanie: Dokáže systém pokryť požadovaný objem ekologických produktov?
•Kockovanie a balenie: Môžu byť hotové výrobky spracované bez vytvárania nadväzujúcich nevybavených úloh?
Užitočným spôsobom, ako pristupovať k výberu zariadenia, je identifikovať potenciálne úzke miesto v každej fáze pred dokončením konfigurácie výrobnej linky.
Nie každý výrobca potrebuje plne automatizovanú továreň s vysokou kapacitou. Správna výrobná linka je taká, ktorá zodpovedá skutočným výrobným požiadavkám podniku a môže podporiť jeho budúci rozvoj bez zbytočných investícií.
Pred vyžiadaním cenových ponúk by si zákazníci mali ujasniť niekoľko kľúčových faktorov.
3.1 Definujte svoje cieľové produkty
Začnite s produktmi, ktoré chcete vyrábať. Vyrábate hlavne duté bloky a plné bloky pre stavbu budov? Plánujete vyrábať dlažobné kocky, obrubníky, zatrávňovacie dlaždice alebo dekoratívne betónové výrobky?
Rôzne produkty môžu vyžadovať rôzne formy, zloženie materiálu, usporiadanie podávania a parametre tvarovania.
Výrobná linka navrhnutá na základe jasne definovaného produktového portfólia sa ľahšie konfiguruje a hodnotí.
3.2 Vypočítajte realistické výrobné požiadavky
Nevyberajte si stroj len preto, že jeho inzerovaná kapacita vyzerá atraktívne. Namiesto toho vypočítajte požadovaný denný výkon alebo výkon na smeny na základe očakávaných objednávok, prevádzkových hodín, rozmerov produktu a konfigurácií foriem.
Požiadajte dodávateľov o vysvetlenie:
•Rozmery produktu použité na výpočet kapacity.
•Počet výrobkov na formu.
•Doba cyklu stroja.
•Predpokladaná prevádzková doba.
•Výrobné predpoklady a prevádzkové podmienky.
•Či sa uvedený výstup týka hlavného stroja alebo celej výrobnej linky.
Vďaka týmto podrobnostiam sú porovnávania dodávateľov zmysluplnejšie.
3.3 Hodnotenie surovín a miestnych podmienok
Dostupnosť surovín sa medzi regiónmi výrazne líši.
Niektorí výrobcovia sa spoliehajú hlavne na prírodný piesok a kamenivo, zatiaľ čo iní používajú vhodné priemyselné vedľajšie produkty alebo recyklované materiály ako súčasť svojich betónových receptúr.
Dôležité sú aj klimatické podmienky. Vysoké teploty, vlhkosť, zrážky a sezónne zmeny môžu ovplyvniť skladovanie materiálu, kontrolu vlhkosti, opatrenia na vytvrdzovanie a prevádzku v továrni.
Vhodnékonfigurácia závodu na výrobu betónových blokov by sa preto malo zakladať skôr na skutočných miestnych výrobných podmienkach než na samotnom štandardnom balíku vybavenia.
3.4 Zvoľte si vhodnú úroveň automatizácie
Automatizácia by mala vyriešiť skutočnú prevádzkovú požiadavku.
Poloautomatická linka môže byť vhodná pre výrobcov s nižšími výrobnými cieľmi, dostupnou pracovnou silou alebo obmedzeným rozpočtom počiatočnej investície.
Plne automatická výrobná linka môže byť vhodnejšia, keď objem výroby, rozmanitosť produktov, obeh paliet a riadenie práce odôvodňujú vyššiu úroveň integrácie.
Pri porovnávaní konfigurácií zvážte celý investičný rozsah vrátane manipulácie s materiálom, obehu paliet, vytvrdzovania, krájania, balenia a riadiacich systémov.
3.5 Pred objednaním zariadenia naplánujte rozloženie továrne
Usporiadanie továrenských priestorov a zariadení ovplyvňuje tok materiálu, manipuláciu s výrobkom a budúcu expanziu.
Pred potvrdením výrobnej linky skontrolujte:
•K dispozícii výrobná podlahová plocha a výška budovy.
•Prístup k skladovaniu surovín a dodávke.
•Základy zariadenia a požiadavky na inštaláciu.
•Dopravníkové trasy a prekládkové body.
•Kapacita vytvrdzovania a skladovania hotových výrobkov.
•Požiadavky na dodávku elektriny, vody a stlačeného vzduchu.
•Prístup k údržbe a potenciálny priestor rozšírenia.
Dobre naplánované usporiadanie znižuje zbytočný pohyb materiálu a robí každodennú prevádzku lepšie zvládnuteľnou.
Je lákavé zamerať väčšinu investičného rozpočtu na hlavný stroj na výrobu blokov. Koniec koncov, je to najviditeľnejší kus zariadenia a centrum procesu tvárnenia.
Výrobná linka je však len taká efektívna, ako efektívne je jej najslabší prevádzkový článok.
Predstavte si továreň s vysokorýchlostným formovacím strojom, ale poddimenzovaným mixérom. Stroj možno bude musieť počkať na betón. Iná továreň môže mať dostatočnú kapacitu na miešanie a tvarovanie, ale príliš málo výrobných paliet, čo obmedzuje počet produktov, ktoré môžu prejsť vytvrdzovaním.
Nejde o ojedinelé problémy so zariadením. Sú to problémy s konfiguráciou na úrovni systému.
Vyvážená výrobná linka by mala dosiahnuť tri veci:
Konzistentná dodávka materiálu: Dávkovanie, miešanie a doprava musia podporovať výrobný rytmus tvárniaceho stroja.
Nepretržitý obeh produktov: Podávanie paliet, manipulácia s mokrým blokom, vytvrdzovanie a návrat paliet musia fungovať ako koordinovaná slučka.
Zodpovedajúca výstupná kapacita: Kockovanie, balenie a manipulácia s hotovými výrobkami musí držať krok s objemom vytvrdených výrobkov.
Pre zákazníkov to znamená porovnávanie kompletných výrobných konfigurácií namiesto toho, aby sa pozerali na cenu alebo menovitú kapacitu jedného stroja samostatne.
Keď sú základné systémy a ich vzťahy jasné, ďalším krokom je identifikácia výrobcu zariadenia schopného prispôsobiť výrobnú linku skutočným požiadavkám továrne.
S viac ako 40-ročnými skúsenosťami v strojárskom priemysle na výrobu betónových výrobkov,QGM (Quangong Machinery Co., Ltd.)poskytuje zariadenia na výrobu betónových blokov a riešenia výrobných liniek pre výrobcov slúžiacich na rôzne trhy a aplikácie produktov.
V roku 2014 QGM plne odkúpila nemeckú Zenith Maschinenfabrik GmbH, spoločnosť s viac ako 60-ročnou inžinierskou históriou v tom čase, a založila technologické výskumné a vývojové centrum v Nemecku. To prinieslo nemecké inžinierske znalosti do širšieho vývoja zariadení a výrobných kapacít QGM.
Namiesto toho, aby sa každý projekt považoval za identický balík zariadení, plánovanie výrobnej linky by malo brať do úvahy zamýšľané produkty, suroviny, výrobné ciele, usporiadanie závodu a požadovanú úroveň automatizácie.
5.1 Možnosti vybavenia pre rôzne výrobné požiadavky
Portfólio zariadení QGM zahŕňa niekoľko sérií strojov určených pre rôzne aplikácie výroby betónových produktov.
•Séria ZN: Plne automatické stroje na výrobu blokov s technológiou servopoháňaných vibrácií a flexibilnými výrobnými konfiguráciami.
•Séria T: Navrhnuté pre aplikácie tvarovania viacerých produktov s nastaviteľnými výrobnými parametrami a konfiguráciami pre rôzne betónové produkty.
•Séria ZENITH: Riešenia zariadení navrhnuté v Nemecku, vrátane zavedenej viacvrstvovej výrobnej technológie, ako je ZENITH 940.
Vhodný stroj závisí od cieľových produktov, požadovaného výkonu, konfigurácie formy a výrobného procesu.
Napríklad výrobca, ktorý sa zameriava na viaceré kategórie výrobkov tvárnic a dlažieb, môže uprednostňovať flexibilné konfigurácie foriem a nastaviteľné parametre vibrácií. Projekt vyžadujúci viacvrstvovú výrobu môže hodnotiť inú koncepciu stroja a usporiadanie manipulácie s materiálom.
5.2 Integrácia technológie tvárnenia s automatizáciou výrobnej linky
Hlavný stroj je len jednou časťou kompletného výrobného riešenia.
V závislosti od konfigurácie projektu môže plánovanie výrobnej linky zahŕňať aj dávkovacie a miešacie zariadenie, presun materiálu, manipuláciu s paletami, vytvrdzovacie zariadenia, kocky a súvisiace automatizačné systémy.
Platforma cloudových služieb inteligentného vybavenia od QGM poskytuje možnosti správy digitálnych zariadení vrátane online monitorovania zariadení, vzdialených aktualizácií, predpovedania a diagnostiky porúch, hodnotenia stavu zariadenia a správ o prevádzkovom stave.
Tieto funkcie pomáhajú výrobcom získať prístup k informáciám o prevádzke zariadení a podporujú systematickejšie riadenie údržby.
Pre závody, ktoré chcú zlepšiť prehľad o výrobe, môže digitálne monitorovanie doplniť mechanickú a elektrickú automatizáciu, ktorá je už integrovaná do výrobného procesu.
5.3 Konfigurácia by mala začať výrobnými požiadavkami zákazníka
Vhodná výrobná linka nemusí byť nevyhnutne najväčšia alebo najviac automatizovaná.
Pre nový závod môže byť prioritou vytvorenie praktického výrobného procesu s priestorom pre budúcu expanziu. Pre existujúceho výrobcu sa môže zamerať na zlepšenie manipulácie s materiálom, zavedenie ďalších typov produktov alebo modernizáciu vybraných výrobných fáz.
Pri diskusii o projekte s QGM by si výrobcovia mali pripraviť informácie o:
•Cieľové betónové výrobky a ich rozmery.
•Požadovaný výrobný výkon za zmenu alebo deň.
•Dostupné suroviny a vlastnosti zmesi.
•Rozmery továrne a podmienky na mieste.
•Požadovaná úroveň automatizácie.
•Existujúce vybavenie, ak projekt zahŕňa modernizáciu.
Tieto informácie poskytujú užitočnejší východiskový bod na vyhodnotenie vhodnostiautomatická linka na výrobu betónových blokov konfigurácia.
6. Záverečné myšlienky: Vybudujte výrobný systém okolo svojho podnikania
Moderná linka na výrobu betónových blokov je integrovaným výrobným systémom. Manipulácia so surovinami, dávkovanie, miešanie, tvarovanie, obeh paliet, vytvrdzovanie, krájanie, balenie a automatizácia – to všetko prispieva ku konečnému výsledku výroby.
Pre zákazníkov nie je najdôležitejším rozhodnutím len to, ktorý stroj na výrobu blokov si kúpiť. Ide o to, ako nakonfigurovať kompletný výrobný proces okolo produktov, ktoré zamýšľajú vyrábať, materiálov, ktoré majú k dispozícii, a výstupu, ktorý ich trh vyžaduje.
QGM kombinuje skúsenosti s výrobou betónových blokov so svojimi sériami zariadení ZN, T a ZENITH, aby slúžili rôznym výrobným aplikáciám.
Plánujete novú továreň na betónové bloky alebo modernizujete existujúcu výrobnú linku? Kontaktujte QGM, aby ste prediskutovali svoje cieľové produkty, výrobné požiadavky a konfiguráciu zariadení. Dobre zladený výrobný systém začína pochopením potrieb vašej továrne.
1. Aké vybavenie je potrebné pre kompletnú linku na výrobu betónových blokov?
Kompletná linka na výrobu betónových blokov zvyčajne zahŕňa systém skladovania a dávkovania surovín, miešačku betónu, zariadenie na dopravu materiálu, stroj na výrobu blokov, systém manipulácie s paletami, systém vytvrdzovania, automatickú kocku, baliace zariadenie a centralizovaný riadiaci systém. Presná konfigurácia závisí od výrobnej kapacity, sortimentu produktov a požiadaviek na automatizáciu.
2. Aká je úloha stroja na výrobu blokov vo výrobnej linke?
Stroj na výrobu blokov je centrálnou formovacou jednotkou. Používa formy, vibrácie, lisovanie a riadené podávanie materiálu na tvarovanie betónových zmesí do výrobkov, ako sú duté bloky, plné bloky, dlažobné kocky a obrubníky.
3. Prečo je systém ošetrovania dôležitý pri výrobe betónových blokov?
Vytvrdzovanie umožňuje čerstvo tvarovaným betónovým výrobkom vyvinúť požadovanú pevnosť a trvanlivosť za vhodných podmienok. Správne nakonfigurovaný systém vytvrdzovania tiež riadi skladovanie produktov, obeh paliet a pohyb zelených a vytvrdených blokov cez výrobnú linku.
4. Potrebuje každá výrobná linka betónových blokov automatickú manipuláciu s paletami a systémy na kocky?
Nie nevyhnutne. Menšie alebo poloautomatické zariadenia môžu používať ručnú manipuláciu alebo manipuláciu s vysokozdvižným vozíkom. Väčšie automatizované zariadenia často obsahujú automatické podávače paliet, dopravníky, systémy na prenos vytvrdzovania, kocky a baliace zariadenia na zníženie ručnej manipulácie a koordináciu pohybu produktu.
5. Ako si vyberiem správnu automatickú linku na výrobu betónových blokov?
Začnite definovaním cieľových produktov, požadovaného výrobného výstupu, dostupných surovín, rozloženia závodu a požiadaviek na automatizáciu. Potom vyhodnoťte kapacitu každej výrobnej fázy, vrátane dávkovania, miešania, tvarovania, obehu paliet, vytvrdzovania a krájania. Kompletná konfigurácia by mala zodpovedať vašim prevádzkovým požiadavkám, a nie spoliehať sa len na menovitý výkon hlavného stroja.
-